


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-15 Origen:Sitio


Las dimensiones físicas de los hundimientos de grafito dictan directamente los cuellos de botella operativos durante la grafitización del material anódico. Un pequeño error de cálculo en el espesor de la pared impacta inmediatamente en el consumo de energía, el rendimiento del lote y la consistencia térmica. En el nuevo sector energético en rápida evolución, las formulaciones de ánodos especializados se están apoderando del mercado. Las mezclas de grafito artificial y silicio-carbono requieren una gestión térmica extremadamente precisa. Necesitan este control estricto para lograr las propiedades electroquímicas deseadas de manera confiable. Los crisoles estándar disponibles en el mercado a menudo no cumplen con estas estrictas demandas de procesamiento.
Este artículo proporciona a los ingenieros de planta y a los equipos de adquisiciones un marco basado en evidencia para especificar las dimensiones del hundimiento. Lo guiaremos para equilibrar la durabilidad física, la capacidad de carga máxima y la eficiencia energética vital. Aprenderá cómo hacer coincidir con precisión el volumen interno con las uniformidades de calentamiento. También explicamos cómo medir eficazmente los riesgos de expansión térmica y los límites de carga mecánica. Al repensar estas dimensiones cruciales, las instalaciones de producción pueden mejorar significativamente la producción general de sus hornos.
Las dimensiones hundidas dictan la penalización de la masa térmica; La optimización del espesor de la pared puede reducir el consumo de energía durante la calcinación a alta temperatura.
Aumentar el volumen de carga sin ajustar las geometrías internas corre el riesgo de una grafitización desigual y un menor rendimiento del ánodo de nivel 1.
Los hundimientos estándar a menudo no se alinean con los diseños de hornos patentados, lo que hace que un hundimiento de grafito personalizado sea la solución a largo plazo más rentable para los productores de gran volumen.
La evaluación de un diseño inclinado requiere equilibrar la densidad aparente del polvo, las tasas de expansión térmica y los límites de carga mecánica de la configuración de apilamiento.
Los saggers de tamaño deficiente conllevan enormes costos ocultos para cualquier instalación de fabricación. A menudo vemos que los ingenieros pasan por alto la optimización dimensional en favor de la velocidad de adquisición inmediata. Sin embargo, el espacio desperdiciado en el horno limita drásticamente el volumen de producción diario. Si un crisol no encaja bien dentro de una zona de calentamiento, se desperdician inmensas cantidades de energía eléctrica calentando el espacio vacío. El cracking prematuro es otra sangría financiera importante. Las dimensiones subóptimas crean concentradores de estrés severos durante los ciclos de calentamiento rápidos. La alta contaminación por cenizas proveniente de los filtros degradantes arruina por completo los costosos lotes de ánodos.
Debe establecer criterios de éxito claros para una especificación adecuada. Un diseño muy exitoso logra tres resultados principales de manera consistente.
Material activo maximizado por lote: el diseño utiliza cada milímetro cúbico disponible de la zona de calentamiento de manera eficiente.
Gradiente térmico minimizado: el calor penetra uniformemente en el lecho de polvo, lo que evita grados de grafitización inconsistentes.
Vida útil predecible del crisol: los espesores de pared manejan el choque térmico de manera confiable a lo largo de docenas de ciclos de alta temperatura.
Para evaluar estos factores, introducimos la "relación de peso de carga útil y tara" como un indicador clave de rendimiento crítico. Esta métrica mide el peso del polvo de ánodo activo en comparación con el peso de la propia caja de grafito. Una proporción más alta indica una eficiencia superior del horno. Significa que gastas energía eléctrica calentando el producto, no el recipiente. Las modernas líneas de grafitización deben seguir esta relación sin descanso.
Comience pesando con precisión sus flacideces vacíos actuales. Calcule la densidad máxima aprovechada de su carga de pólvora. Divida el peso del polvo por el peso del sagger vacío. Si su proporción cae por debajo de los promedios de la industria, es probable que tenga paredes de gran tamaño o geometrías internas ineficientes. Recomendamos auditar esta métrica trimestralmente.
Hacer coincidir un sagger con un horno específico requiere cálculos precisos. Las dimensiones exteriores máximas se determinan en función de la zona de calentamiento uniforme utilizable. También debes respetar los estrictos límites de la automatización de carga y descarga. Las cajas de gran tamaño atascan fácilmente las pinzas robóticas. También alteran la alineación de las cintas transportadoras. Los ingenieros de la planta deben restar un margen de espacio mínimo de las dimensiones de la cavidad del horno para garantizar una manipulación segura.
Las restricciones de volumen interno dictan su rendimiento real. Sin embargo, existe una relación inversa entre la capacidad absoluta y las tasas de calentamiento del núcleo. Si aumenta demasiado el volumen interno ampliando el ancho, comprometerá la velocidad de calentamiento. El calor tarda mucho más en llegar al centro geométrico de un lecho de polvo masivo.
Estos gradientes térmicos suponen un grave riesgo para la calidad del producto. Los hundimientos de gran tamaño causan "puntos fríos" ocultos en el centro del material del ánodo. Mientras que los bordes exteriores alcanzan la temperatura de grafitización objetivo de 2800°C, el centro podría retrasarse cientos de grados. Este retraso conduce a una grafitización altamente inconsistente. En última instancia, se cosecha material de ánodo de nivel inferior que no cumple con las estrictas especificaciones del fabricante de baterías.
Muchos equipos de adquisiciones solicitan el mayor volumen interno posible para aumentar el tamaño del lote. Ignoran los límites de conductividad térmica del propio polvo del ánodo. El precursor no calcinado actúa inicialmente como aislante térmico. Una caja enorme garantiza que el centro permanezca frío durante demasiado tiempo. Priorice siempre la uniformidad térmica sobre el volumen absoluto bruto.
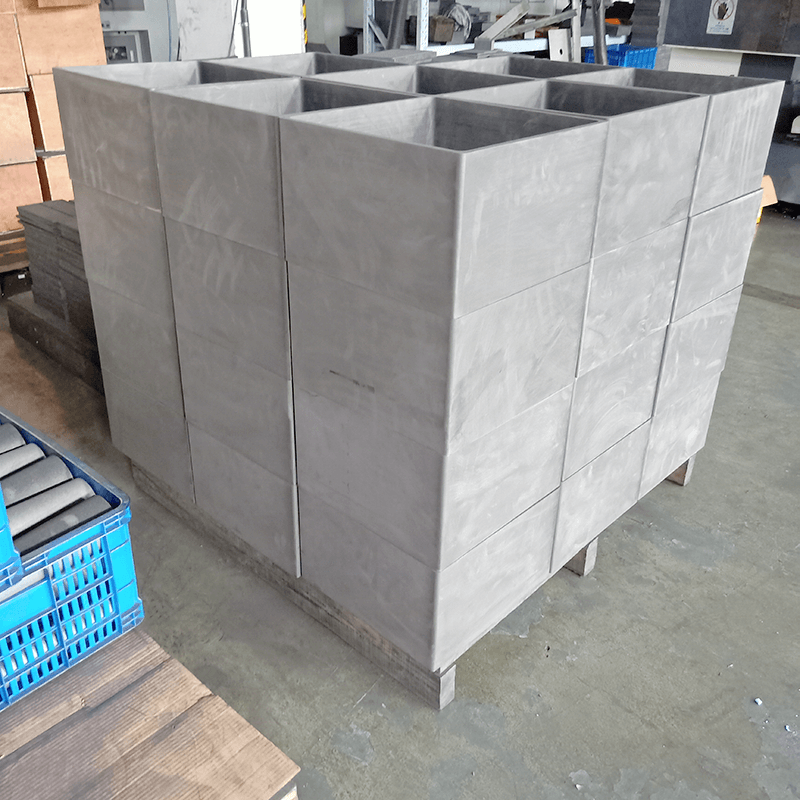
El espesor de una pared hundida representa el compromiso de ingeniería definitivo. Equilibra constantemente la durabilidad operativa con el consumo continuo de energía. Clasificamos estos caminos de diseño en el enfoque de pared delgada y la realidad de pared gruesa.
El enfoque de paredes delgadas se centra en gran medida en la eficiencia térmica. Las paredes más delgadas permiten una transferencia térmica mucho más rápida desde los elementos calefactores al lecho de polvo. Esto reduce drásticamente el desperdicio de energía durante los largos ciclos de calefacción. Sin embargo, este enfoque conlleva un mayor riesgo de falla mecánica. Los sistemas de manipulación automatizados ejercen fuerzas de sujeción que pueden agrietar paredes delgadas. La vida útil del choque térmico también disminuye rápidamente en fases de enfriamiento rápido.
La realidad de muros gruesos prioriza la supervivencia dentro de entornos industriales hostiles. Las paredes gruesas proporcionan una integridad estructural superior contra impactos físicos. Obtiene ciclos de reemplazo más largos y más tiradas de producción por sagger. Desafortunadamente, la penalización por la elevada masa térmica es grave. Las paredes gruesas actúan como aislantes pesados. Obligan a los operadores a mantener tiempos de mantenimiento del horno más prolongados para garantizar que el núcleo alcance las temperaturas objetivo.
La densidad del material juega un papel fundamental en esta compensación. La especificación de grafito de alta densidad aparente cambia fundamentalmente el cálculo. Cuando se utiliza grafito con una densidad aparente superior a 1,85 g/cm³, se obtiene una enorme resistencia mecánica. Esta resistencia superior le permite diseñar paredes más delgadas sin sacrificar la integridad estructural.
Estrategia | Tasa de transferencia térmica | Consumo de energía | Durabilidad mecánica | Mejor caso de uso de aplicación |
|---|---|---|---|---|
Diseño de pared delgada | muy alto | Bajo (altamente eficiente) | Inferior (propenso a manipular grietas) | Hornos estacionarios, manejo manual cuidadoso |
Diseño de pared gruesa | Bajo (efecto aislante) | Alto (penalización de masa térmica) | muy alto | Hornos Acheson, líneas de automatización pesada. |
Híbrido de alta densidad | Alto | Moderado | Alto | Hornos de solera continua de rodillos |
La optimización de la capacidad de carga depende en gran medida de la comprensión de la mecánica del polvo. Debe tener en cuenta tanto la densidad aparente como la densidad aparente de los precursores de ánodos no calcinados. Un polvo denso se compacta más y transfiere calor de manera diferente que un precursor esponjoso. La densidad del grifo dicta exactamente cuántos kilogramos de material se pueden colocar en una geometría interna específica. Instamos a los ingenieros a medir estas métricas de polvo antes de finalizar las dimensiones del contenedor.
Los márgenes de expansión térmica son fundamentales para la seguridad y el rendimiento. Debe diseñar dimensiones internas para acomodar la expansión volumétrica de mezclas de ánodos específicas. Durante el tratamiento térmico extremo, las estructuras internas se reorganizan formando grafito cristalino. Este cambio de fase a menudo hace que el lecho de polvo se expanda hacia afuera. Si el recipiente carece de suficiente espacio libre o ancho de expansión, el polvo en expansión ejercerá una inmensa presión hacia afuera. Esta presión habitualmente fractura los crisoles estándar de adentro hacia afuera.
El apilamiento y la carga exigen cálculos matemáticos rigurosos. La producción de gran volumen se basa en el apilamiento vertical de los hornos Acheson o en hornos continuos. El hundimiento inferior soporta el peso combinado de toda la pila cargada. El espesor de la pared del fondo debe adaptarse perfectamente a este peso total. Al ajustar un diseño adecuado de grafito para la producción de ánodos , se garantiza que el crisol base sobreviva a las inmensas fuerzas de compresión. Un crisol de fondo defectuoso puede colapsar toda una columna de horno, destruyendo días de producción.
Nunca asuma que las uniformidades de pared estándar funcionan para configuraciones apiladas. Recomendamos un diseño de espesor variable. La placa base siempre debe ser mucho más gruesa que las paredes laterales. Además, inspeccione las juntas de apilamiento para detectar acumulación de polvo de carbón. El polvo actúa como una cuña, creando una distribución desigual de la tensión bajo cargas pesadas.
Saber cuándo abandonar los crisoles disponibles en el mercado es una habilidad de adquisición crucial. Los amortiguadores estándar funcionan bien para aplicaciones básicas. Sin embargo, ciertos puntos desencadenantes requieren una intervención personalizada inmediata. La transición a hornos de solera de rodillos continuos exige perfiles externos muy específicos para que los rodillos se muevan suavemente. La introducción de ánodos avanzados a base de silicio también desencadena esta necesidad. El silicio requiere estructuras de ventilación de gas únicas que las cajas estándar simplemente no poseen.
Las innovaciones geométricas impulsan el valor de la personalización. A menudo exploramos características personalizadas como radios internos contorneados. Las esquinas internas afiladas de 90 grados atrapan el polvo no grafito durante los procesos de descarga automatizados. Un radio curvo evita por completo la acumulación de polvo en las esquinas. Las ranuras de apilamiento entrelazadas representan otra innovación vital. Estas ranuras mecanizadas bloquean las cajas apiladas de forma segura, lo que garantiza la estabilidad durante la vibración mecánica o el movimiento del transportador.
La fase de creación de prototipos elimina los riesgos de producción en masa. Siempre ordene el proceso de ordenar un lote pequeño de sagger de grafito personalizado . Debe validar los perfiles térmicos dentro del entorno real de su horno. Esta prueba le permite medir físicamente las temperaturas del polvo central. Luego puede modificar el espesor de las paredes o los radios de las esquinas antes de escalar a un pedido masivo de varias miles de unidades.
Solicite al menos tres variaciones de espesores de pared durante su ejecución del prototipo. Cárguelos con pesos de polvo idénticos y colóquelos en la misma zona del horno. Corte los bloques de ánodo resultantes para inspeccionar la uniformidad de la grafitización visual y químicamente. Esta pequeña inversión inicial evita fallos masivos en el proceso.
No se puede ejecutar un diseño dimensional preciso sin un socio de fabricación altamente capacitado. Las tolerancias de mecanizado actúan como el primer filtro importante para los proveedores. Las estrictas tolerancias dimensionales CNC son absolutamente no negociables para las líneas de carga automatizadas. Una desviación de tolerancia de tan solo un milímetro puede hacer que un brazo robótico deje caer una caja cargada. Exija proveedores que garanticen tolerancias dentro de +/- 0,5 mm en todas las dimensiones críticas.
La pureza del material afecta directamente el rendimiento final de la celda de la batería. Es obligatorio verificar los procesos de purificación del proveedor. Los Saggers operan a temperaturas donde las impurezas se vaporizan y contaminan fácilmente el lecho de polvo. Asegúrese de que el proveedor utilice purificación halógena a alta temperatura. El sagger no debe lixiviar trazas de metales como hierro, vanadio o azufre en el material del ánodo. Recomendamos exigir informes de pruebas de laboratorio que muestren un contenido total de cenizas inferior a 50 partes por millón.
Los riesgos de implementación a menudo surgen de una mala gestión de la cadena de suministro. La volatilidad del plazo de entrega puede detener su producción por completo. Evalúe la importancia de un proveedor que controle su propia cadena de suministro de bloques de grafito en bruto. Los proveedores que compran bloques en mercados de terceros sufren fluctuaciones extremas de precios y disponibilidad. Los proveedores integrados ofrecen coherencia dimensional estable y a largo plazo y cronogramas de entrega predecibles.
Las dimensiones hundidas siguen siendo un complejo compromiso de ingeniería entre rendimiento, vida útil y eficiencia térmica. Ajustes menores en el espesor de la pared o el volumen interno producen cambios masivos en el consumo de energía y la consistencia de la grafitización. Al equilibrar estos rasgos estructurales con la mecánica térmica específica de su polvo de ánodo, se logra una línea de producción altamente eficiente.
Le recomendamos encarecidamente que audite inmediatamente su relación actual de carga útil y tara. Identifique si los crisoles pesados y de gran tamaño están inflando sus costos de electricidad. Finalmente, comuníquese con equipos de ingeniería especializados con las dimensiones exactas de su horno. Una revisión profesional del diseño personalizado es el primer paso más confiable para maximizar la producción de material de la batería.
R: La vida útil estándar depende en gran medida del espesor de la pared y las temperaturas de funcionamiento. Los diseños de alta densidad y paredes gruesas pueden sobrevivir de 30 a 50 ciclos de calentamiento en los hornos Acheson. Las paredes más delgadas sometidas a choques térmicos rápidos pueden degradarse después de 15 a 20 ciclos. El funcionamiento continuo a 2800°C acelera la oxidación y el desgaste estructural.
R: Las paredes más gruesas retienen enormes cantidades de energía térmica. Esta retención térmica ralentiza drásticamente la fase de enfriamiento. Crea retrasos en el rendimiento porque el material debe caer de manera segura por debajo de los umbrales de oxidación antes de la exposición atmosférica. Las paredes más delgadas disipan el calor mucho más rápido, lo que acelera los tiempos de entrega generales de los lotes.
R: Sí. Los proveedores de buena reputación recomiendan encarecidamente la creación de prototipos. Puedes pedir un pequeño lote de 5 a 10 unidades con geometrías variadas. Estas pruebas le permiten validar la uniformidad térmica y la compatibilidad con el manejo automatizado antes de comprometerse con una cantidad mínima de pedido de cientos de unidades.
R: En vacío o en una atmósfera de argón inerte altamente controlada, el grafito de alta densidad permanece estable hasta 3000 °C. Sin embargo, en presencia de incluso trazas de oxígeno, la oxidación severa y la degradación estructural comienzan aproximadamente entre 400°C y 500°C. Mantener un control atmosférico estricto es vital para la supervivencia a altas temperaturas.

 +86-795-4605783
 sales@nhdcarbon.com
 No. 966 de Tiangong South Avenue, Parque Industrial de alta tecnología, Condado de Fengxin, Ciudad de Yichun, provincia de Jiangxi, China.


